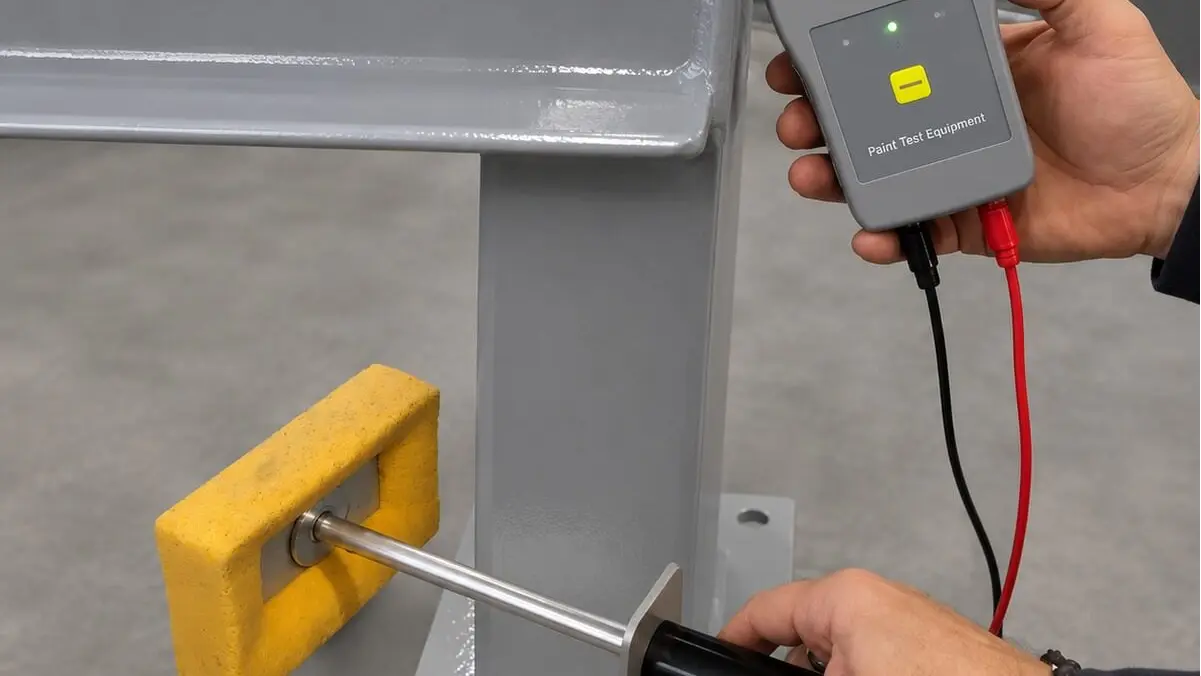
Controlli di qualità e tracciabilità nel processo di verniciatura
Ogni commessa di verniciatura industriale parte da indicazioni precise: tipologia del supporto, preparazione richiesta, prodotti da utilizzare, spessori, colore, mascherature, tempi di ricopertura e controlli previsti.
Il primo passaggio consiste quindi nel verificare che ordine, disegni, specifiche tecniche e materiali ricevuti siano coerenti tra loro. Da questo momento ogni informazione deve rimanere collegata al pezzo o al lotto interessato, così da poter ricostruire le diverse fasi della lavorazione.
È questo il significato della tracciabilità: sapere quale ciclo è stato applicato, con quali prodotti, in quali condizioni e con quali risultati.
La verifica della superficie
Prima dell’applicazione del primer viene controllato lo stato del supporto. In base alla specifica di commessa possono essere verificati il grado di preparazione, la rugosità, la presenza di polvere e l’eventuale contaminazione da sali solubili.
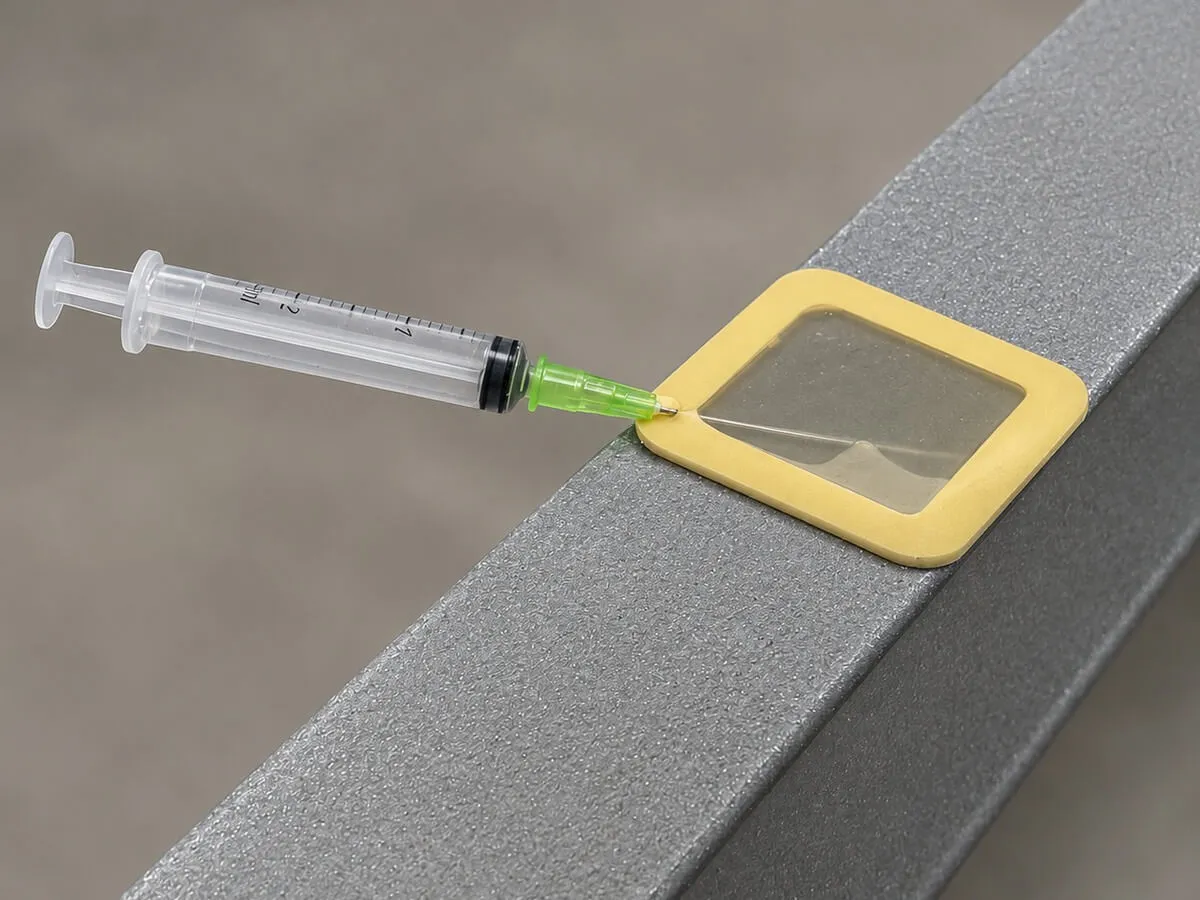
Il controllo dei sali può essere eseguito attraverso il metodo Bresle. Sulla superficie viene applicata un’apposita patch, all’interno della quale viene introdotta una quantità definita di acqua deionizzata. Il liquido entra in contatto con il supporto, viene recuperato con la siringa e successivamente analizzato attraverso la misurazione della conducibilità.
Il valore ottenuto viene confrontato con il limite stabilito dalla specifica, dal ciclo di verniciatura o dalle richieste del cliente.
Questo controllo permette di rilevare contaminazioni che possono non essere riconoscibili attraverso il solo esame visivo e che, nel tempo, potrebbero favorire bolle osmotiche, perdita di adesione o corrosione prematura.
Condizioni ambientali e punto di rugiada
Anche una superficie correttamente preparata deve essere verniciata nelle condizioni ambientali previste.
Prima e durante l’applicazione vengono quindi rilevate la temperatura dell’aria, l’umidità relativa, la temperatura del supporto e il punto di rugiada. La temperatura della superficie deve mantenere un margine di sicurezza adeguato rispetto al punto di rugiada, evitando la formazione di condensa sul manufatto.
I valori vengono registrati e associati alla fase di lavorazione. Questo permette di verificare, anche successivamente, le condizioni nelle quali sono stati applicati primer, eventuali mani intermedie e finitura.
Prodotti, lotti e parametri di applicazione
La tracciabilità riguarda anche le pitture impiegate.
Per ciascun prodotto possono essere registrati il nome commerciale, il numero di lotto, il colore, il rapporto di miscelazione, l’eventuale diluizione e i tempi di utilizzo. In questo modo è possibile collegare ogni mano del ciclo al prodotto realmente applicato.
Durante la verniciatura vengono inoltre controllati i tempi tra una mano e la successiva, la copertura delle zone più complesse e il rispetto degli spessori previsti.
Spigoli, saldature, bullonerie, fori e geometrie difficili richiedono particolare attenzione. Quando previsto, queste zone vengono trattate con una mano di rinforzo prima dell’applicazione generale, per ottenere una protezione più uniforme anche nei punti maggiormente esposti.
Il controllo degli spessori
Lo spessore della pittura è uno degli elementi centrali del controllo qualità.
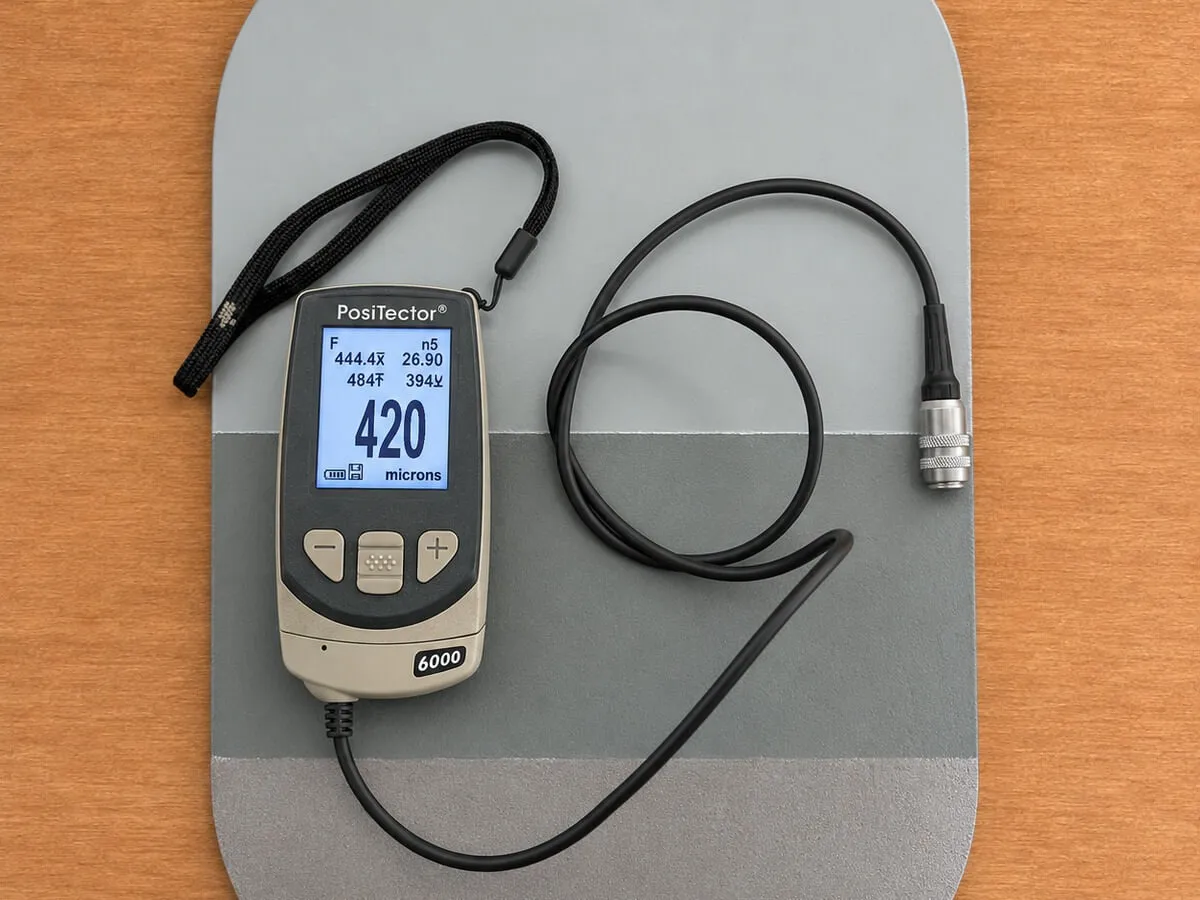
Durante l’applicazione può essere verificato lo spessore del film umido, utile per orientare il lavoro dell’operatore. Dopo l’essiccazione vengono invece effettuate le misurazioni dello spessore del film secco con strumenti idonei e controllati.
Le letture vengono eseguite in più punti, perché un unico valore non può rappresentare l’intera superficie. I risultati vengono confrontati con gli spessori richiesti dal ciclo e riportati nella documentazione di commessa.
Non conta soltanto raggiungere uno spessore complessivo. È importante verificare che ogni mano svolga correttamente la propria funzione e che la distribuzione della pittura sia coerente sulle diverse parti del manufatto.
Finitura, definizione e uniformità
Il controllo finale comprende anche l’osservazione diretta della superficie.
Vengono valutati uniformità, copertura, colore, definizione, brillantezza e presenza di eventuali difetti. Colature, zone scoperte, inclusioni, differenze di tonalità o irregolarità devono essere individuate prima che il pezzo venga autorizzato alla consegna.
L’osservazione ravvicinata, anche con l’impiego di strumenti ottici, consente di approfondire particolari difficili da valutare a occhio nudo.
Quando richiesto dalla specifica possono essere aggiunte prove di adesione, controlli holiday per individuare eventuali discontinuità del rivestimento e ulteriori verifiche concordate con il cliente o con l’ispettore incaricato.
La documentazione collegata al pezzo
Misurare è importante, ma il dato deve poter essere ricondotto con certezza al materiale controllato.
Per questo la documentazione può riportare:
- commessa, ordine e identificazione del pezzo o del lotto;
- ciclo di verniciatura applicato;
- prodotti, colori e numeri di lotto;
- date delle lavorazioni;
- condizioni ambientali rilevate;
- risultati dei controlli;
- fotografie delle diverse fasi;
- eventuali anomalie, correzioni e verifiche successive.
La quantità e il livello di dettaglio della documentazione dipendono dalla commessa e dagli accordi con il cliente. L’obiettivo rimane lo stesso: rendere il processo ricostruibile e permettere una verifica chiara delle attività eseguite.
Il controllo prima della consegna
La tracciabilità prosegue fino alla fase finale.
Prima dell’imballaggio vengono verificati l’identificazione dei pezzi, il numero dei componenti, lo stato della finitura e l’eventuale presenza di mascherature o protezioni da rimuovere. I particolari vengono controllati singolarmente, protetti e posizionati in modo da ridurre il rischio di danni durante la movimentazione e il trasporto.
Quando richiesto, fotografie, packing list, rapporti di verniciatura e documenti di controllo accompagnano la consegna.
Il controllo qualità non coincide quindi con una sola misurazione. È un insieme ordinato di verifiche che segue il manufatto dalla preparazione della superficie fino alla sua uscita dallo stabilimento.
La tracciabilità permette di collegare ogni risultato alla fase corretta, offrendo al cliente informazioni verificabili sul lavoro eseguito e fornendo all’azienda uno strumento concreto per mantenere il processo sotto controllo.
Sfiller Sabbiatura e Verniciatura
Tel. 0442 590113
Mail: info@sabbiaturaeverniciatura.it
Sito: www.sabbiaturaeverniciatura.it
FAQ – Domande frequenti
Che cosa significa tracciabilità nel processo di verniciatura?
Significa poter collegare ogni pezzo o lotto alle lavorazioni eseguite, ai prodotti utilizzati, ai relativi numeri di lotto, alle condizioni ambientali e ai risultati dei controlli. In questo modo il processo può essere ricostruito e verificato anche successivamente.
Quali controlli vengono eseguiti prima della verniciatura?
I controlli dipendono dalla specifica di commessa. Possono comprendere esame visivo, grado di preparazione, rugosità, presenza di polvere, contaminazione da sali solubili, temperatura del supporto, umidità e punto di rugiada.
Il test Bresle deve essere sempre eseguito?
No. Viene eseguito quando è richiesto dalla specifica, dal cliente o quando le caratteristiche della commessa rendono necessaria la verifica della contaminazione salina. Il risultato deve essere confrontato con il limite applicabile al ciclo previsto.
Come viene controllato lo spessore della vernice?
Durante l’applicazione può essere controllato il film umido. Dopo l’essiccazione viene misurato il film secco mediante uno spessimetro idoneo. Le letture vengono effettuate in più punti e confrontate con gli spessori richiesti.
Quali verifiche vengono effettuate sul pezzo finito?
Normalmente vengono controllati copertura, uniformità, colore, definizione e spessori. Quando richiesto possono essere eseguiti anche test di adesione, holiday test, verifiche della brillantezza o altri controlli previsti dalla specifica.
Quali documenti possono accompagnare la consegna?
In base agli accordi possono essere forniti rapporti di verniciatura, registrazioni delle condizioni ambientali, misurazioni degli spessori, riferimenti ai prodotti e ai lotti, fotografie, packing list e risultati delle prove richieste.